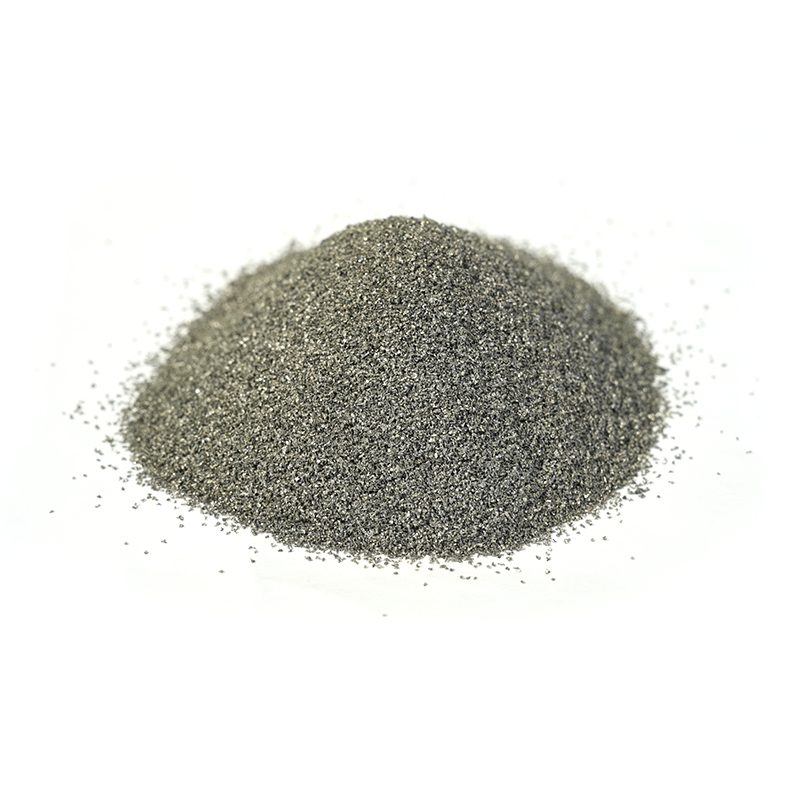

Prašak za aditivnu proizvodnju iz daljine izgleda jednostavno: fine metalne čestice, spremnik, ploča za izradu i gotovi dio. Izbliza, to je pažljivo kontrolirani inženjerski materijal. Oblik čestica, raspodjela veličine, sadržaj kisika, kemija i konzistencija lot-to-lot utječu na to hoće li izrada teći glatko ili će se pretvoriti u skup eksperiment.
U našem radu s prahom legura i površinskim inženjeringom, najkorisniji razgovori rijetko se vode o jednom "najboljem" prahu. Oni se odnose na prikladnost: što proces treba, što dio mora preživjeti i što dobavljač praha može stalno isporučivati. Ako želite šire osvježenje o vrstama i izboru praha legura, naš vodič za prah legure prolazi kroz osnove. Ovaj članak ostaje bliži svakodnevnim pitanjima: što prah mora raditi unutar pisača, zašto se dva praha s istim kemijskim sastavom mogu ponašati drugačije i kako odabrati ocjenu bez pretjeranog određivanja.
Što čini dobar prah za aditivnu proizvodnju?
Dobar prašak za aditivnu proizvodnju mora učiniti više od odgovarajućeg kemijskog sastava. U laserskoj fuziji sloja praha ili taljenju elektronskim snopom, uređaj za ponovno nanošenje premaza nanosi tanak sloj preko područja izrade. Taj sloj mora biti jednoličan, labav i bez aglomerata. Prah tada upija energiju, topi se i brzo stvrdnjava. Svaka nedosljednost u sloju može postati poroznost, nedostatak fuzije ili površinski defekt.
Zato specifikacija praha nije samo kemijski certifikat. Kombinira kvalitetu legure, distribuciju veličine čestica, morfologiju, prividnu gustoću, gustoću pri napuštanju, ponašanje protoka, sadržaj kisika, vlagu i kontrolu onečišćenja. Prah koji se dobro ponaša u plameniku za premazivanje može biti neprikladan za finoslojni pisač, a prah koji lijepo ispisuje na jednom stroju može imati problema s drugim uređajem za ponovno nanošenje premaza, laserskom točkom ili debljinom sloja.
Kako se izrađuju metalni prahovi za aditivnu proizvodnju
Većina metalnih prahova za aditivnu proizvodnju počinje topljenjem i atomizacijom. Raspršivanje plinom uobičajeno je za visokovrijedne i reaktivne legure jer može proizvesti zaobljene čestice s kontroliranom površinskom kemijom, iako rezultat još uvijek ovisi o dizajnu mlaznice, protoku plina, pregrijavanju taline i brzini hlađenja. Raspršivanje vodom često je ekonomičnije i nastoji proizvesti nepravilne čestice; one mogu odgovarati mlazu veziva, prešanju ili drugim rutama gdje se zahtjevi protoka i pakiranja razlikuju. Sferoidizacija plazme može zaokružiti nepravilnu sirovinu, ali povećava troškove i obično je rezervirana za slučajeve gdje je morfologija dovoljno važna da to opravda.
Metoda proizvodnje oblikuje osobnost pudera. Plinski raspršeni prah često ima dobar protok i veliku gustoću pakiranja, ali može sadržavati satelitske čestice i sitne čestice koje treba kontrolirati. Vodom raspršeni prah može imati grublju površinu i veći unos kisika. Poanta nije u rangiranju metoda u sažetku. Usklađivanje puta izrade praha s procesom, legurom i kriterijima prihvatljivosti bitni su za završni dio.
Glavne obitelji prahova legura
Različite obitelji legura rješavaju različite probleme. Brza usporedba u nastavku je polazna točka za tehničke rasprave, a ne zamjena za testiranje kvalifikacije.
| Obitelj praha | Tipične snage | Uobičajeni smjer uporabe | Oprez pri odabiru |
|---|---|---|---|
| Na bazi nikla i nikal-kobalta | Otpornost na koroziju, otpornost na visoke temperature, dobra žilavost u mnogim razredima | Vrući dijelovi, kemijska oprema, zaštita od habanja i korozije | Kontrola kisika, osjetljivost na pucanje, konzistencija kemije |
| Na bazi kobalta | Otpornost na habanje, tvrdoća na vruće, otpornost na koroziju | Dijelovi ventila, komponente pumpe, navarivanje, površine sklone habanju | Ravnoteža ugljika i borida, duktilnost, obradni odziv |
| Na bazi željeza i čelika | Isplativo, širok raspon svojstava, korisna očvrsljivost | Industrijski dijelovi, alati, popravak, strukturne komponente | Kontrola ugljika, preuzimanje kisika, izobličenje nakon obrade |
| Na bazi bakra | Visoka toplinska i električna vodljivost | Dijelovi za prijenos topline, električni kontakti, indukcijske komponente | Laserska refleksija, procesni prozor, rizik od poroznosti |
| Titan i aluminij | Niska gustoća, otpornost na koroziju, dobar omjer čvrstoće i težine | Lagane konstrukcije, zrakoplovni, medicinski i transportni dijelovi | Reaktivnost, kontrola oksida, sigurnost rukovanja prahom |
| Prahovi ojačani karbidom | Visoka tvrdoća i otpornost na habanje | Potrošni dijelovi, površine za rezanje i bušenje, zaštitni slojevi | Uniformnost armature, kompromis žilavosti, kompatibilnost procesa |
Prahovi na bazi nikla često su prvi izbor kada dio mora kombinirati otpornost na toplinu i otpornost na koroziju. Vrste nikal-kobalta guraju prema višoj temperaturi ili zahtjevnijoj usluzi, ali također zahtijevaju više vremena u procesu. Metalni prah na bazi nikla može biti praktična polazna točka i za aditivnu proizvodnju i za napredne površinske radove, pod uvjetom da su stupanj, veličina rezanja i razina kisika usklađeni sa stvarnim procesom.
 Metalni prahovi na bazi nikla za tvrdo navarivanje i proizvodnju aditiva Prah legure s nikalnom matricom s odabranom tvrdoćom i otpornošću na koroziju za navarivanje, termički sprej, oblaganje, metalurgiju praha i 3D ispis. Pogledajte proizvod →
Puderi na bazi kobalta druga su vrsta alata. Oni se manje odnose na strukturu opće namjene, a više na trošenje, tvrdoću na vruće i otpornost na agresivni kontakt. U praksi, to ih čini relevantnim za sjedišta ventila, dijelove pumpi, navarivanje i druge površine gdje je abrazija neprijatelj. Ravnoteža između ugljika, karbida i žilavosti matrice je važna, posebno kada se ista legura može koristiti za tiskani dio i za premaz.
 Legura na bazi kobalta u prahu za habanje i rad na visokim temperaturama Prah tvrdih legura s dominantnim kobaltom s Cr i W za sjedišta ventila, ekstruzijske matrice i slojeve koji zahtijevaju otpornost na habanje, koroziju i oksidaciju na visokim temperaturama. Pogledajte proizvod →
Prašci na bazi željeza nude širok raspon svojstava i često povoljniji troškovni položaj. Puderi na bazi bakra privlačni su za toplinske i električne zadatke, ali njihova reflektivnost i toplinska vodljivost mogu učiniti lasersku obradu manje popustljivom. Prah titana i aluminija zahtijeva pažljivu kontrolu atmosfere i rukovanja zbog reaktivnosti i osjetljivosti na okside. Nijedna od ovih obitelji nije univerzalno "bolja"; pravi izbor slijedi način kvara koji pokušavate spriječiti.
Svojstva praha koja oblikuju kvalitetu ispisa
Kada nadgradnja ne uspije, puder nije uvijek uzrok, ali često je dio priče. Ovo su karakteristike koje vrijedi pregledati prije probnog ili proizvodnog izdanja:
- Raspodjela veličine čestica: Fine čestice mogu poboljšati detalje površine, ali povećati poteškoće protoka i skupljanje kisika. Grubi rezovi mogu se dobro širiti, ali mogu smanjiti rezoluciju ili učinkovitost topljenja.
- Morfologija: Zaobljene čestice obično teku i bolje se pakiraju. Nepravilne čestice mogu biti korisne u drugim procesima, ali mogu premostiti ili se neravnomjerno širiti u sustavu ponovnog premazivanja.
- Protok i gustoća pakiranja: Dobra tečnost pomaže u formiranju ravnomjernog sloja. Prividna gustoća i gustoća na dodir utječu na to koliko je materijala dostupno u određenom volumenu sloja.
- Kisik i vlaga: I jedno i drugo može utjecati na vlaženje, poroznost i konačnu kemiju. Prihvatljiva granica ovisi o leguri i procesu, tako da se ne smije posvuda primijeniti jedan broj.
- Sateliti i aglomerati: Male čestice stopljene s većima mogu ometati širenje i stvoriti lokalne nedostatke. Njihovu prisutnost treba mjeriti, a ne ocjenjivati samo okom.
- Kontaminacija i sljedivost: Prašak bi trebao biti sljediv po lotu, pravilno skladišten i provjeren na prisutnost stranih tvari. Dobra dokumentacija dio je učinka materijala.
Prilagođavanje praha procesu
Fuzija sloja laserskog praha obično zahtijeva relativno fini rez, često u rasponu od 15–45 µm, ovisno o stroju i debljini sloja. Taljenje elektronskim snopom nastoji koristiti grublji prah jer se proces i vakuumsko okruženje ponašaju drugačije. Usmjereno taloženje energije često koristi širi rez, ponekad oko 45-150 µm, jer se prah dovodi kroz mlaznicu umjesto da se rasprostire kao tanki sloj. Brizganje veziva može opet tolerirati različitu morfologiju i raspodjelu veličine. Ovi rasponi su početne točke, a ne univerzalne specifikacije.
Ovdje također terminologija može dovesti u zabludu. Prašak za lasersko oblaganje nije automatski aditivni proizvodni prah za stroj za praškasti sloj. Ova dva procesa dijele interes za čistim, tečnim prahom, ali ne zahtijevaju isti rez čestica niti isto ponašanje taljenja. Kod usmjerenog taloženja energije i laserskog oblaganja, dosljedna mogućnost dodavanja i stabilno ponašanje bazena taline često su važniji od najfinije moguće veličine čestica.
 Prašak za lasersko oblaganje za površinske slojeve otporne na habanje Prahovi legura na bazi nikla, kobalta i željeza prosijani za lasersko oblaganje, nudeći guste slojeve niskog razrjeđenja za osovine, ventile, vijke i habajuće površine. Pogledajte proizvod →
Korisno pravilo je kvalificirati prah prema procesu, a ne samo prema stranici kataloga. Napravite malu testnu matricu, pregledajte prah prije i poslije upotrebe i usporedite rezultate sa zahtjevima za dijelove. Ako kvaliteta radi u plameniku za premazivanje, ali ne iu pisaču, to nije kontradikcija. To je dokaz da procesni prozor, a ne samo kemija, radi svoj posao.
Ponovno korištenje, rukovanje i kontrola kvalitete
Ponovna uporaba praha uobičajena je u aditivnoj proizvodnji, ali to nije jednostavna odluka "nadopuni i nastavi". Ponovljeno izlaganje toplini i rukovanje mogu promijeniti raspodjelu veličine čestica, sadržaj kisika, morfologiju i ponašanje protoka. Neke legure dobro podnose ponovnu upotrebu unutar validiranog razdoblja; drugi trebaju stroža ograničenja ili češće osvježavanje. Pravi pristup je izmjeriti što se mijenja i postaviti ograničenje koje štiti dio, umjesto oslanjanja na fiksni broj ciklusa koji možda ne odgovaraju operaciji.
Rukovanje je jednako važno. Skupljanje vlage, unakrsna kontaminacija, nepravilno prosijavanje i loše skladištenje mogu poništiti dobru ulaznu specifikaciju. Praktični plan kvalitete obično uključuje ulazne provjere serije, kontrole skladištenja, evidenciju sita i miješanja, periodično uzorkovanje i jasnu odluku o tome kada prah više nije prikladan za namjeravanu izradu. Ovi koraci nisu birokracija; oni su način na koji dobavljač praha i proizvođač sprječavaju da proces zaluta.
Praktični popis za odabir
Prije nego što zatražite ponudu ili započnete s proizvodnjom, korisno je prenijeti aplikaciju na jednostavan jezik. Kontrolni popis u nastavku dobro je mjesto za početak:
- Definirajte dominantni način kvara: trošenje, korozija, toplina, zamor, vodljivost ili kombinacija.
- Potvrdite proces i stroj, uključujući debljinu sloja, vrstu uređaja za ponovno nanošenje premaza i atmosferu.
- Navedite stupanj legure prema standardu gdje je to moguće i navedite sva svojstva koja ne mogu biti ugrožena.
- Dogovorite se o raspodjeli veličine čestica i metodi ispitivanja, a ne samo o nominalnom rasponu.
- Postavite ograničenja za kisik, vlagu, protok i kontaminaciju na temelju procesa i rizika dijela.
- Pitajte kako će se postupati s sljedivosti serije, pakiranjem i skladištenjem.
- Planirajte kvalifikacijsku izgradnju s dovoljno inspekcija za otkrivanje problema s rasprostiranjem, poroznošću i kemijom.
- Odlučite o politici ponovne upotrebe prije početka proizvodnje, uključujući učestalost uzorkovanja i pravila osvježavanja.
Od specifikacije praha do stvarne proizvodnje
Naš tim radi s materijalne strane ovog problema. Proizvodimo legure u prahu, primjenjujemo postupke premazivanja i oblaganja i izrađujemo dijelove otporne na habanje po narudžbi kao što su valjci, osovine i čahure. Ta je kombinacija korisna jer ponašanje praha ne prestaje na spremniku. Nastavlja se u hranjenje, topljenje, lijepljenje, završnu obradu i posluživanje. Ocjena koja dobro izgleda na svjedodžbi ipak mora preživjeti pravi proces.
To iskustvo ne zamjenjuje kupčev vlastiti kvalifikacijski rad i ne bi trebalo. Pomaže skratiti razgovor. Umjesto da tražimo samo "prašak za aditivnu proizvodnju", možemo zajedno razgovarati o leguri, rezu čestica, ograničenju kisika, procesu i načinu kvara. Tu obično počinje praktična specifikacija: ne s najširom mogućom tvrdnjom, već s jasnim razumijevanjem onoga što prah mora učiniti, kako će se njime rukovati i koji će dokazi pokazati da je spreman za proizvodnju.