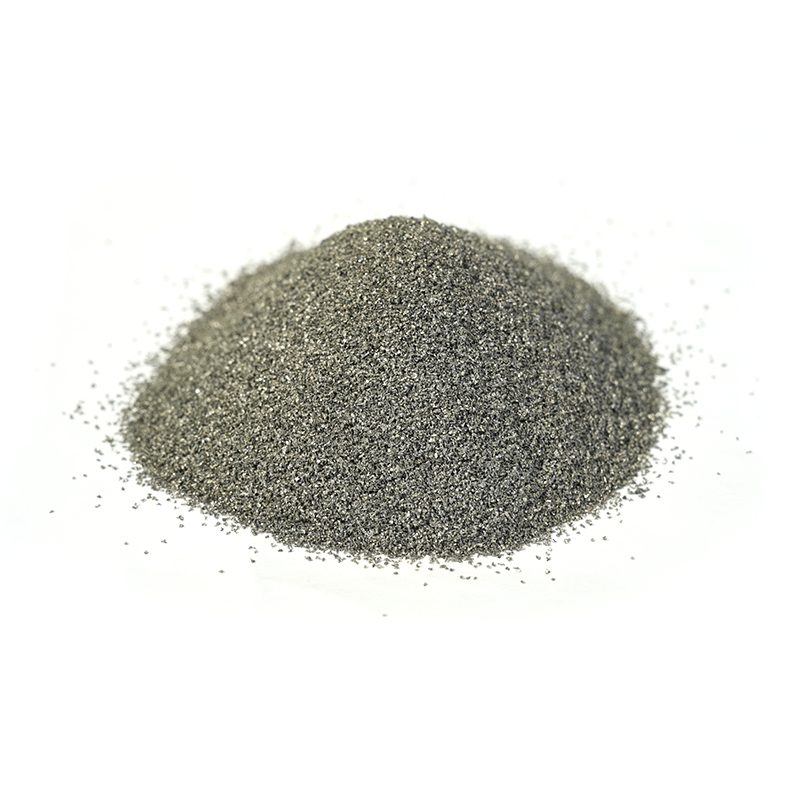

Svatko tko je proveo godine stojeći pored pudera reći će vam istu stvar: stroj privlači pažnju, ali puder odlučuje o ishodu. Prašci za aditivnu proizvodnju nisu roba za punjenje — oni su konstruirana sirovina, a njihova kemija, raspodjela veličine čestica, oblik i čistoća putuju sa svakim dijelom koji izradite. Ispravite ih i proces postaje predvidljiv. Shvatite ih pogrešno i provest ćete tjedne jureći za poroznošću koju ne možete objasniti.
Dugo smo vremena proveli proizvodeći legure u prahu i stavljajući ih u rad u proizvodnji obloga, raspršivanja i potrošnih dijelova, tako da je ovaj vodič napisan iz radionice, a ne iz brošure. Pokriva što su ti prašci, kako se glavne obitelji razlikuju, koje su specifikacije zapravo važne i kako uskladiti prah s procesom koji izvodite.
Što su zapravo prašci za aditivnu proizvodnju
U proizvodnji aditiva na bazi praha, metalni prah se konsolidira sloj po sloj u čvrsti dio. Vezanje se događa na različite načine, ovisno o stroju: laserska ili elektronska zraka topi svaki sloj u fuziji sloja praha, ispisna glava taloži vezivo u mlazu veziva prije sinteriranja, a fokusirani izvor energije topi prah dok se dovodi kroz mlaznicu u usmjerenom taloženju energije.
Ovo vrijedi odvojiti od konvencionalne metalurgije praha. Prešani i sinterovani PM tolerira nepravilne, kutne čestice jer se prah sabija pod visokim pritiskom prije zagrijavanja. Aditivni procesi to obično ne mogu učiniti. Puder mora teći, širiti se u tanak, ravnomjeran sloj i dosljedno upijati energiju iz jednog sloja u drugi. Zbog toga je AM sirovina gotovo uvijek raspršena plinom ili plazmom, sferična i čvrsto gradirana — to zahtijeva fizika procesa, a ne marketing.
Postoji i praktično preklapanje koje vrijedi znati. Prahovi razvijeni za lasersko oblaganje i termičko raspršivanje bliski su rođaci prahova za pisače: isti put raspršivanja, ista metalurgija, često različite veličine rezova. Dobavljač koji razumije obje strane obično vam može uštedjeti mnogo pokušaja i pogrešaka.
Glavne obitelji pudera i u čemu je svaki dobar
Većina industrijskih AM prahova spada u nekoliko obitelji. Tablica u nastavku gruba je karta, a ne knjiga pravila - unutar svake obitelji postoje deseci ocjena, a ocjena je važnija od imena obitelji.
| Obitelj praha | Tipične snage | Gdje se obično koristi |
|---|---|---|
| Na bazi željeza | Isplativo, dobre tvrdoće, jednostavno za naknadnu obradu | Opći dijelovi strojeva, alati, obloge čeličnih komponenti |
| Na bazi nikla | Otpornost na koroziju, žilavost, dobro ponašanje pri visokim temperaturama | Kemijska i procesna oprema, dijelovi susjedni zrakoplovstvu, obloge |
| Na bazi nikla superalloy | Čvrstoća zadržana na visokim temperaturama, otpornost na oksidaciju | Komponente vrućeg dijela, hardver za peći, energetska oprema |
| Na bazi kobalta | Otpornost na habanje, tvrdoća na vruće, otpornost na habanje | Sjedišta ventila, vijci, dijelovi pumpe, navarivanje i obloge |
| Na bazi bakra | Toplinska i električna vodljivost | Hladnjaci, indukcijske komponente, vodljivi umetci |
| Karbidni kompozit | Vrlo visoka tvrdoća, odličan vijek trajanja abrazivnog trošenja | Rezni i rudarski alati, habajuće ploče, slojevi premaza |
| Keramika i oksid | Toplinska barijera, izolacija, kemijska inertnost | Premazi naneseni plazma, visokotemperaturne površine |
Legure na bazi kobalta zaslužuju poseban spomen jer su one radna snaga zaštite od trošenja. Tamo gdje dio trlja, klizi ili dolazi u dodir s vrućim abrazivom, kobaltni stupanj često nadmašuje tvrđe, ali krhkije alternative. Imamo širok asortiman ovih prahova upravo zato što isti materijal služi i za printer i za plamenik za zavarivanje.
 Legura na bazi kobalta u prahu za habanje i rad na visokim temperaturama Pregledajte SD-Co kvalitete u rasponu od 28–53 HRC za ventile, matrice, rotore i habajuće slojeve; usporediti kemiju i rezove čestica prije procjene fizičkog ponašanja. Pogledajte proizvod →
Veličina čestica, oblik i specifikacije koje su važne
Dva praha mogu imati identične kemijske certifikate i potpuno se različito ponašati u stroju. Razlika se obično nalazi u fizičkim karakteristikama, a to su one o kojima prvo razgovaramo sa svakim novim kupcem.
Čitanje specifikacije praha
- Raspodjela veličine čestica: rez mora odgovarati debljini sloja i stroju. Rez od 15–45 µm odgovara sustavima slojeva finog praha; 45–105 µm tipičnije je za usmjereno taloženje energije i rad snopa elektrona.
- Sferičnost i tekstura površine: okrugle, glatke čestice ravnomjerno se šire i dobro teku. Sateliti i nepravilni fragmenti uzrokuju pruge i nedosljedno topljenje.
- Brzina protoka i prividna gustoća: oni vam govore kako će se prah ponašati u spremniku i uređaju za ponovno nanošenje premaza, a ne samo u podatkovnoj tablici.
- Sadržaj kisika i dušika: najčešći skriveni uzrok slabe duktilnosti i nedostataka zavara.
- Poroznost unutar čestica: unutarnje šupljine mogu preživjeti topljenje i kasnije se pojaviti kao plinska poroznost u dijelu.
- Vlaga i onečišćenje: posebno važno kod higroskopnih razreda i nakon dugog skladištenja.
Ako želite ići dublje o tome kako krivulja distribucije utječe na stvarno ponašanje izrade, naša bilješka o raspodjela veličine čestica prolazi kroz praktične posljedice.
Kako se prah pravi
Gotovo svaki metalni prah kvalitete AM počinje taljenjem. Raspršivanje plinom raspršuje taljenje u kapljice visokotlačnim inertnim plinom i skrućuje ih u gotovo sferne čestice — najčešći put za vrste nikla, kobalta i željeza. Raspršivanje vodom je jeftinije i brže, ali proizvodi nepravilne oblike, pa se uglavnom koristi za prešanje i sinteriranje i neke aplikacije za oblaganje. Plazma atomizacija i centrifugalna atomizacija proizvode visoko sferičan prah niskog satelita, zbog čega dominiraju na zahtjevnijim tržištima titana i superlegura.
Korak atomizacije samo je pola priče. Prosijavanje, klasifikacija, miješanje i pakiranje određuju odgovara li specifikacija koju dobijete specifikaciji koju ste naručili. U našem vlastitom pogonu prah se proizvodi od sirove taline do gotovog, prosijanog proizvoda, što je jedini način da se držanje kisika i varijacije između šarža drže pod kontrolom.
Prilagođavanje praha vašem procesu
Ne postoji univerzalno "najbolji" prah — samo onaj koji najbolje odgovara procesu, geometriji i ciljnoj cijeni. Powder bed fusion želi fine, slobodne rezove i nizak kisik. Usmjereno odlaganje energije daleko je tolerantnije na veličinu, ali osjetljivo na konzistenciju hrane. Lasersko oblaganje nalazi se negdje između i obično najbolje funkcionira s grubljim, strogo kontroliranim rezom tako da bazen taline ostaje stabilan pri brzini.
Također pomaže razmišljati o tome što se događa nakon izgradnje. Vrsta koja se lijepo obrađuje može biti loš izbor za dio koji će se polirati, a vrsta s izvrsnom otpornošću na habanje može biti teška za završetak. Rano odlučivanje o putu naknadne obrade obično sužava izbor praha na dva ili tri kandidata.
 Legura za lasersko oblaganje u prahu od nikla, kobalta i željeza Pregledajte prahove na bazi nikla, kobalta i željeza plus karbidne kompozite, s rezovima od 53–150 µm i rasponima tvrdoće, kako biste napravili uži izbor klasa prije planiranja naknadne obrade. Pogledajte proizvod →
Ponovna uporaba, rukovanje i kontrola kvalitete
Puder je skup pa ga gotovo svi ponovno koriste. To je u redu, unutar granica. Svaki ciklus izlaže materijal toplini, vlazi i rukovanju, a frakcija sitnih čestica raste dok kisik puzi prema gore. Djelotvoran pristup izgleda ovako:
- Pratite broj ciklusa ponovne upotrebe po seriji i zabilježite to s međugradnjom.
- Ponovno prosijte nakon svake izrade i provjerite raspodjelu prema izvornom rezu.
- Povremeno mjerite sadržaj kisika umjesto da pretpostavljate da je stabilan.
- Čuvajte zatvoreno, suho i jasno označeno — unakrsnu kontaminaciju između vrsta legura mnogo je lakše izazvati nego otkriti.
- Povucite serije na temelju dokaza, a ne navike.
Za kritične dijelove, jednostavna dolazna inspekcija - kemija, distribucija, protok i vizualna provjera pod povećanjem - otkriva većinu problema prije nego što dođu do stroja.
Kada prah napusti printer
Ne opravdava svaki problem trošenja novi dio. Veliki valjak, vijak ili klip pumpe često je daleko ekonomičnije obnoviti nego zamijeniti, a to je mjesto gdje isti raspršeni prašci zarađuju svoju drugu ulogu. Kroz lasersko oblaganje , metalurški spojeni sloj nanosi se na istrošenu površinu s minimalnim razrjeđivanjem i vrlo malim izobličenjem, a komponenta se vraća u rad s čvršćom površinom nego što je izvorno imala.
Za abrazivno i erozivno djelovanje, toplinski raspršivači koji sadrže karbid često su bolji odgovor, dajući čvrst, dobro spojen sloj uz relativno niski unos topline.
 Volfram karbid termički sprej prah za abrazivno trošenje Usporedite vrste karbida vezanih kobaltom, niklom i NiCr za HVOF, plazmu i obloge, s prijavljenim opcijama tvrdoće, kemije i veličine čestica. Pogledajte proizvod →
Pitanja koja vrijedi postaviti prije naručivanja
- U koju veličinu je klasificirana ova serija i kako izgleda stvarna krivulja distribucije?
- Koje su izmjerene razine kisika i dušika, a ne tipične vrijednosti?
- Koji je put raspršivanja korišten i kako su uklonjeni sateliti i čestice?
- Može li dobavljač podržati i prašak i daljnji proces, kao što je oblaganje ili prskanje?
- Što zapravo bilježi njihova sljedivost serije?
Dobavljač koji na njih odgovara bez oklijevanja obično je dobavljač koji razumije materijal, a ne samo da ga skladišti.
Prašci za aditivnu proizvodnju nagrađuju malo strpljenja u fazi odabira. Razumite obitelj, inzistirajte na fizičkim specifikacijama, uskladite kroj s procesom i održavajte strogu disciplinu rukovanja. Učinite to i stroj, parametre i kvalitetu dijelova postaje daleko lakše kontrolirati — i prah prestaje biti varijabla koju ne možete objasniti.