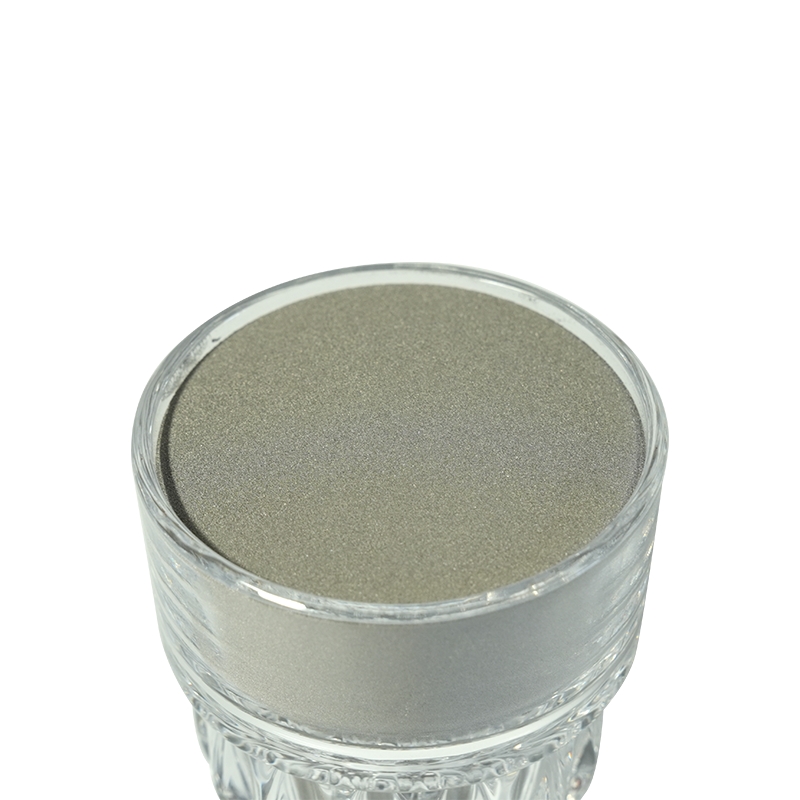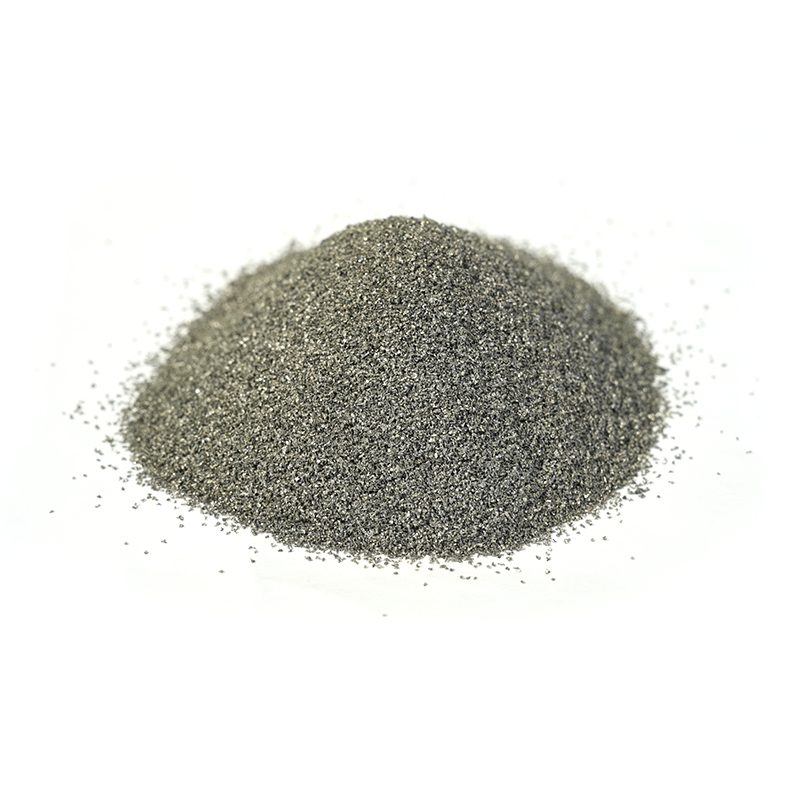

Legura na bazi kobalta u prahu rijetko privlači pozornost sve dok dio ne prestane raditi. Tijekom godina vidjeli smo kako spašava sjedišta ventila koja su se mijenjala svakih nekoliko mjeseci, održava klipove pumpi na životu u kemijskim tvornicama i drži površinu vrućih, abrazivnih valjaka dugo nakon što su mekši materijali odustali. Ako odlučujete odgovara li legura kobalta vašoj primjeni, ovaj vodič govori o tome što je prah zapravo, koje su obitelji važne u praksi, kako se izrađuje i kako odabrati kvalitetu bez plaćanja za svojstva koja nikada nećete koristiti.
Što je zapravo prah legure na bazi kobalta
Prah legure na bazi kobalta je metalna sirovina u kojoj kobalt čini osnovu kemije, obično doprinoseći negdje između 40% i 65% ukupne težine. Sve ostalo dodaje se namjerno, element po element, kako bi se obavio određeni posao. Krom, obično 20% do 30%, gradi zaštitni oksidni sloj koji je otporan na oksidaciju i vruću koroziju. Volfram i molibden povećavaju otpornost na vruće i spajaju se s ugljikom u čvrste čestice karbida. Ugljik je zapravo brojčanik tvrdoće: viša razina ugljika proizvodi više karbida, veću otpornost na habanje i manju duktilnost. Nikal poboljšava žilavost i toplinsku stabilnost, dok se silicij, bor i željezo pojavljuju u manjim količinama kako bi prilagodili ponašanje i cijenu taljenja.
Također postoji metalurški razlog zbog kojeg se ove legure ponašaju toliko drugačije od praha na bazi nikla ili željeza. Kobalt mijenja kristalnu strukturu s temperaturom, a njegova niska energija slaganja omogućuje mu da očvrsne pod kliznim kontaktom. Praktični rezultat je neuobičajena otpornost na habanje, kavitaciju i trošenje od metala do metala, što je upravo ona vrsta oštećenja koja uništava brtvenu površinu čak i kada ukupna tvrdoća dijela izgleda savršeno odgovarajuća na papiru.
Glavne vrste i što svaka radi dobro
Obitelj kobalta je široka, a sama imena razreda govore vrlo malo. Daleko je korisnije sortirati praškove prema zadatku koji se od njih očekuje.
| Obitelj | Tipični legirajući elementi | Raspon tvrdoće | Najprikladniji za |
|---|---|---|---|
| Co-Cr-W-C | 25-30% Cr, 4-15% W, 0,5-3% C | 38-52 HRC | Jaka abrazija i klizanje metala na metal na temperaturi |
| Co-Cr-Mo | 27-30% Cr, 5-7% Mo, nisko ugljik | 25-35 HRC | Korozija plus toplina, gdje je tolerancija na udar bitna |
| Co-Cr-W-Ni | Cr i W s 5-15% Ni | 30-45 HRC | Otpornost na habanje gdje je pucanje stvarna briga |
| Co-Ni-Cr-W | Visok Ni, umjeren Cr i W | 25-40 HRC | Vruća tvrdoća u kombinaciji s boljom žilavošću |
| Co-Cr-W-C s dodatkom karbida | Karbid umiješan u kobaltnu matricu | 50-60 HRC i više | Rezni rubovi i ekstremni abrazivni uvjeti |
Tvrdoća je ipak samo jedan broj. Legura kobalta od 50 HRC s frakcijom teškog karbida može biti loš izbor za površinu koja podnosi udarce, dok je mekša, čvršća vrsta može dugotrajnije trajati. Prije nego što preporučimo kemiju, obično pitamo kako izgleda kvar na oštećenom dijelu, jer to jedno pitanje štedi više novca nego bilo koji list sa specifikacijama.
 Prašak legure na bazi kobalta za habanje i rad na visokim temperaturama Kobalt-krom-volfram prah za prekrivanje, zavarivanje raspršivanjem i visokotemperaturne komponente; više stupnjeva i raspona tvrdoće podržavaju odluke o habanju, koroziji i udarima. Pogledajte proizvod →
Zašto ove legure preživljavaju teške uvjete
Ugled legura kobalta počiva na kombinaciji svojstava koja se rijetko pojavljuju zajedno u jednom materijalu.
- Tvrdoća u vrućem stanju: ove legure zadržavaju korisnu tvrdoću do otprilike 600 do 800 stupnjeva Celzijusa, zbog čega su uobičajene u vrućem oblikovanju i primjenama ventila.
- Otpornost na habanje i habanje ljepila: kobaltne površine otporne su na zavarivanje na suprotnu površinu, tako da klizni parovi traju znatno dulje.
- Otpornost na kavitacijsku eroziju: pumpe, propeleri i hidrauličke komponente imaju više koristi od toga nego od sirove tvrdoće.
- Otpornost na oksidaciju i sulfidaciju: sloj oksida bogat kromom štiti površinu u okruženju peći i dimnih plinova.
- Otpornost na koroziju: performanse variraju ovisno o kemiji, ali vrste kobalt-kroma dobro podnose mnoge kiseline, kloride i procesne tokove.
- Ponašanje lijepljenja: kobalt lako raspršuje mokre čelične podloge, što daje pouzdanu metaluršku vezu za oblaganje i zavarivanje raspršivanjem.
Ustupci su jednako stvarni. Kobalt je skup metal, strojna obrada naslaga na bazi kobalta spor je posao, a loše kontrolirani proces može razrijediti premaz željezom s podloge sve dok svojstva koja ste platili ne nestanu. Ove legure zarađuju na određenim mjestima, ne posvuda.
Kako se puder pravi i što treba provjeriti
Većina praha legure na bazi kobalta danas se proizvodi raspršivanjem plina. Naboj se topi, često u vakuumu ili inertnoj atmosferi tako da se reaktivni elementi poput kroma ne gube zbog oksidacije, a struja tekućine se razbija visokotlačnim mlazom plina u fine kapljice koje se skrućuju u čestice gotovo sferičnog oblika. Kuglasti prah dosljedno teče kroz glavu za oblaganje ili pištolj za prskanje i stvara gušći talog od nepravilnog drobljenog materijala.
Veličina čestica odgovara procesu koji namjeravate pokrenuti:
- Otprilike 15 do 45 mikrona za lasersko oblaganje i aditivnu proizvodnju, gdje su potrebni fini slojevi i glatke trake.
- Otprilike 45 do 106 mikrona za raspršivanje kisika velike brzine i plazme.
- Otprilike 53 do 150 mikrona za zavarivanje pomoću luka s prijenosom plazme i zavarivanje raspršivanjem oksiacetilena, gdje dominiraju veće brzine dodavanja.
Kada isporuka stigne, brojke koje vrijedi pažljivo pročitati su kemijska analiza, raspodjela veličine čestica s vrijednostima D10, D50 i D90, sadržaj kisika, prividna gustoća i gustoća, brzina protoka, morfologija čestica te razina satelita i poroznosti. Prašak koji udovoljava kemijskim specifikacijama, ali ima visok sadržaj kisika ili širok raspon veličine, uzrokovat će poroznost i nedosljedne naslage, a nikakva vještina operatera to ne može u potpunosti nadoknaditi.
Nanošenje praha na dio
Nanošenje praha je mjesto gdje većina problema s premazom počinje, a odabir postupka oblikuje sve dalje. Lasersko oblaganje proizvodi tanku, preciznu stazu s vrlo niskim razrjeđenjem i malom zonom utjecaja topline, što odgovara brtvenim površinama, rukavcima vratila i lokalnim popravcima. Raspršivanje goriva kisikom velike brzine daje guste premaze s niskim sadržajem oksida na većim površinama i popularno je za valjke i hidraulične šipke. Zavarivanje raspršivanjem oksiacetilena ostaje pouzdan put za deblje naslage na sjedištima ventila i sličnim dijelovima, dok luk s prijenosom plazme nudi visoke stope taloženja za jaku zaštitu od trošenja.
Bez obzira na metodu, kontrole su slične: temperatura predgrijanja, brzina dodavanja praha, brzina kretanja, preklapanje tragova i razrjeđivanje. Pogrešna pogreška se kasnije pokazuje kao pucanje, pucanje ili premaz koji se jednostavno troši brže od očekivanog.
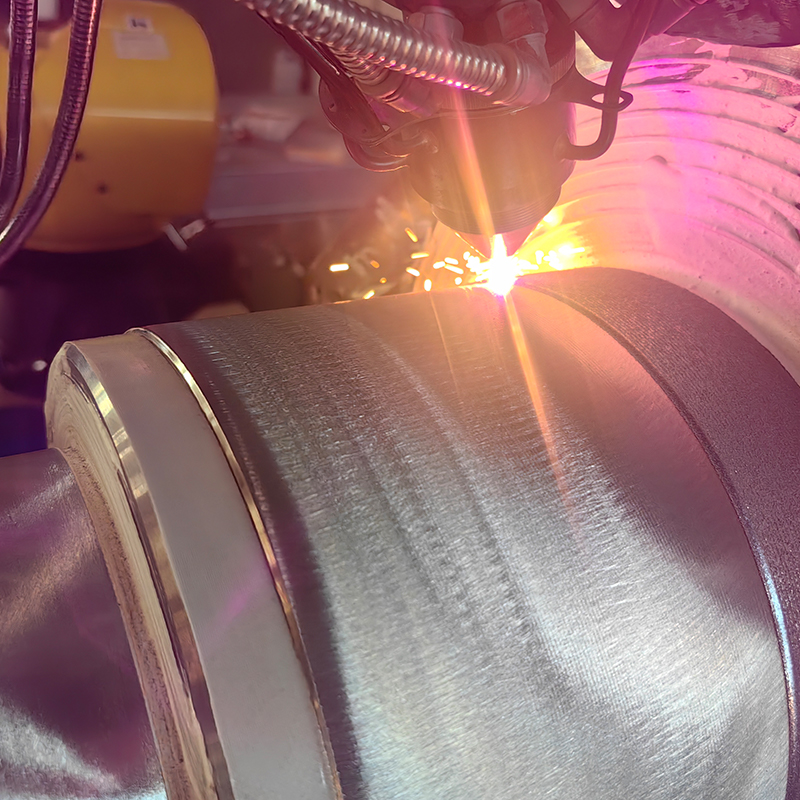 Usluga laserskog oblaganja za modifikaciju površine i popravak komponenti Usluge laserskog oblaganja za istrošene valjke, vijke ili klipove i za modifikaciju površine; metalurško spajanje poboljšava trošenje, koroziju, toplinu, oksidaciju ili električna svojstva. Pogledajte proizvod →
Od premaza do gotove komponente
Premaz je dobar onoliko koliko je dobar dio ispod njega. Mnogi kupci dolaze k nama s istrošenim valjkom, vijkom ili klipom i rokom proizvodnje, a ono što im zapravo treba je gotova komponenta, a ne specifikacija praha. U tim slučajevima rad teče od odabira praha preko pripreme površine, nanošenja premaza, strojne obrade i završne provjere prema izvornom crtežu.
Valjci su najčešći primjer: radni valjci, vodeći valjci, valjci s laminarnim protokom i zrcalni ili mat valjci svi ovise o tvrdoj, jednoličnoj površini koja drži svoj završni sloj pod opterećenjem. Vijci, rukavci osovine, čahure i klipovi pumpe slijede istu logiku, s premazom odabranim za dominantni mehanizam trošenja i kontroliranim dimenzijama tako da dio stane natrag u stroj bez modifikacija.
Odabir pravog pudera: praktični popis za provjeru
Ako sužavate ocjenu, ovaj slijed pokriva većinu važnih odluka:
- Odredite dominantni mehanizam oštećenja. Abrazija, adhezija, kavitacija, oksidacija i korozija zahtijevaju različite kemije.
- Potvrdite radnu temperaturu. Vruća tvrdoća pomaže samo ako je dio stvarno vruć.
- Uskladite veličinu čestica s procesom, a ne obrnuto.
- Provjerite razinu ugljika u odnosu na vašu toleranciju na pucanje i poteškoće u obradi.
- Pregledajte podlogu. Razrjeđivanje od čelika s niskim udjelom ugljika može omekšati naslage s visokim udjelom karbida u blizini sučelja.
- Zatražite uzorak i pokrenite probni dio prije nego što se posvetite proizvodnoj seriji.
Još jedna napomena o cijeni: budući da je kobalt skup, razuman pristup je obično primijeniti ga kao premaz ili umetak, a ne napraviti cijelu komponentu od njega. Skroman sloj na pravom mjestu često nadmašuje čvrsti dio izrađen od jeftinije legure, uz djelić cijene materijala.
Proveli smo godine usklađujući prahove legura na bazi kobalta sa stvarnim problemima trošenja, a iskren odgovor je da niti jedna klasa ne rješava sve. Ako možete podijeliti komponentu, radnu temperaturu i opis kvara trenutnog dijela, možemo predložiti kemijski sastav, veličinu čestice i put procesa koji odgovara. Dobrodošli ste da pregledate naše asortiman praha legure da vidite kako se kobaltni stupnjevi slažu s obiteljima nikla, željeza i karbida ili nam pošaljite crtež i dopustite nam da s vama proradimo detalje.