
Klip pumpe za gnojnicu ili valjak s laminarnim protokom rijetko otkazuju zbog zamora mase. Oštećenje počinje na površini: abrazija, erozija ili ponovljeni mehanički kontakt uklanjaju materijal sve dok komponenta više ne izdrži svoju toleranciju. Najpraktičniji industrijski odgovor je sloj karbidnog kompozitnog praha nanesenog toplinskim raspršivanjem, oblaganjem ili zavarivanjem. Ako je točno navedeno, taj sloj dugotrajniji je od čelika bez premaza; ako je loše specificiran, rano pada iz razloga koji se mogu potpuno izbjeći. Ovaj članak objašnjava što je karbidni kompozitni prah, kako se proizvodi i kako odabrati kvalitetu koja se ponaša u stvarnoj upotrebi.
Što je karbidni kompozitni prah?
Karbidni kompozitni prahovi su konstruirani materijali koji kombiniraju fazu tvrdog karbida s duktilnim metalnim vezivom. Faza karbida, obično volframov karbid (WC) ili krom karbid (Cr3C2), osigurava tvrdoću i otpornost na habanje. Vezivo, obično kobalt ili legura nikla, drži čestice karbida zajedno, apsorbira energiju udarca i daje žilavost naslaga.
Riječ "kompozit" označava važnu razliku. Čisti karbidni prah je u biti jedan spoj. Kompozitni prah je dizajnirana smjesa u kojoj su fine čestice karbida ravnomjerno raspršene kroz metalnu matricu. Kada prolazi kroz pištolj za raspršivanje ili glavu za oblaganje, prah se topi i ponovno stvrdnjava kao premaz koji se ponaša kao kompozit s metalnom matricom: dovoljno čvrst da se odupre habanju, ali dovoljno čvrst da se nosi s mehaničkim udarima.
 Karbidni kompozitni prah za premaze otporne na habanje Ovaj prah miješa više karbida s metalnim vezivom za visoku tvrdoću i otpornost na koroziju. Njegova ravnomjerna raspodjela čestica odgovara HVOF i HVAF raspršivanju, što ga čini relevantnim za alate i dijelove izložene abraziji i oksidaciji. Pogledajte proizvod →
U praksi su veličina čestica karbida i sadržaj veziva dvije poluge koje kontroliraju ponašanje premaza. Finije čestice karbida proizvode glatke, gušće površine koje se dobro odupiru eroziji sitnih čestica; grublji karbidi otporni su na abraziju od žljebljenja, ali ostavljaju grublju završnu obradu. Sadržaj veziva obično se kreće između 10 i 25 posto težine: više veziva dodaje žilavost, dok manje veziva povećava tvrdoću po cijenu lomljivosti. Kupci u industrijama kritičnim za habanje sve više preskaču generičke razrede robe i specificiraju kompozitne prahove formulirane za poznati način kvara.
Kako se izrađuju karbidni kompozitni prahovi
Tri čimbenika određuju većinu razlika u performansama između dobrog i lošeg karbidnog kompozitnog praha: način proizvodnje, veličina praha i kvaliteta sučelja karbid-vezivo.
Sintered and crushed
Mješavina karbida i veziva sinterira se u čvrsti blok, zatim drobi i razvrstava u prah. Dobivene čestice su uglate i kockaste. Ovaj put proizvodi guste, jake čestice i uobičajen je u HVOF raspršivanju, gdje je gustoća premaza važnija od savršeno sferičnog dodavanja.
Aglomerirano i sinterirano
Fini prah karbida i veziva miješaju se s organskim vezivom, suše raspršivanjem u kuglaste aglomerate i sinteriraju kako bi se spojile faze i uklonila organska komponenta. Sferne čestice teku ravnomjernije kroz dodavače praha i proizvode konzistentnije premaze, zbog čega ovaj put dominira nadzvučnim prskanjem i laserskim oblaganjem.
Powder sizing
Završni korak klasifikacije postavlja raspodjelu veličine čestica. Grubi rezovi brzo stvaraju debele slojeve, ali ostavljaju grublju površinu; fini rezovi stvaraju guste, glatke premaze, ali se teže uvlače. Dobavljači koji kontroliraju i točke rezanja i oblik distribucije daju inženjeru za nanošenje premaza mnogo manje varijacije procesa za upravljanje.
| Production route | Particle shape | Tipična uporaba |
|---|---|---|
| Sintered and crushed | Angular, blocky | HVOF prevlake, guste naslage |
| Aglomerirano i sinterirano | Spherical, porous | Toplinski sprej, lasersko oblaganje, dosljedno hranjenje |
Uobičajene kompozicije i čemu svaka od njih služi
U industrijskoj praksi dominiraju dva sustava: WC-Co i Cr3C2-NiCr. Poznavanjem praktičnih granica svakog izbjegavaju se najčešće pogreške u specifikacijama.
| sustav | Hardness | Maks. radna temp. | Key strength | Tipična primjena |
|---|---|---|---|---|
| WC-Co | 1100–1300 HV | About 450 °C | Otpornost na habanje, žilavost | Alati za rezanje, potrošni dijelovi, spojevi alata |
| WC-Ni or WC-Co-NiCr | 1000–1200 HV | Oko 500 °C | Bolja otpornost na koroziju | Valjci, osovine, hidrauličke komponente |
| Cr3C2-NiCr | 800–1000 HV | Oko 850 °C | Otpornost na visokotemperaturno trošenje i oksidaciju | Dijelovi turbina, visokotemperaturni klizači, mlaznice |
Pravilo brzog odabira je jednostavno. Ako komponenta radi hladno, a abrazija je glavni neprijatelj, WC-Co je zadana vrijednost. Ako je prisutna korozija, prijeđite na vezivo na bazi nikla. Ako površinska temperatura prelazi 500 °C, Cr3C2-NiCr je obično prava obitelj.
Gdje karbidni kompozitni prahovi donose vrijednost
Karbidni kompozitni prahovi zarađuju na cijeni u okruženjima gdje su zastoji skupi, a zamjena teška.
- Premazi otporni na habanje za procesnu opremu: valjci, rukavci vratila, čahure, klipovi i klipnjače uobičajeni su kandidati. Presvlaka od volfram karbida nanešena nadzvučnim raspršivanjem ili HVOF-om produljuje životni vijek površine nekoliko puta u usporedbi s kaljenim čelikom.
- Alati za rezanje i bušenje: rudarska svrdla, trnovi za glodanje cesta i pločice za rezanje metala oslanjaju se na kompozite na bazi WC-a za tvrdoću oštrice.
- Popravak i prerada: istrošeni dijelovi se obnavljaju laserskim oblaganjem ili plazma oblaganjem karbidnim kompozitom, čime se vraćaju dimenzije i istodobno poboljšavaju izvorne specifikacije.
- Visokotemperaturne komponente: Cr3C2-NiCr premazi štite dijelove u plinskim turbinama i okruženjima izgaranja gdje sama tvrdoća nije dovoljna.
 Volfram karbid toplinski sprej prah serije Projektirana za procese toplinskog raspršivanja i oblaganja, ova serija uključuje legure matrice kobalta i nikla s različitim sadržajem karbida. Bavi se visokotemperaturnom erozijom, trošenjem stijena i korozijom rastaljenog metala, podržavajući popravke i primjene OEM premaza. Pogledajte proizvod →
Za nanošenje premaza, prah mora odgovarati postupku raspršivanja i ciljanoj površinskoj obradi. Tipovi termičkog raspršivanja projektirani su za dosljedno punjenje i morfologiju čestica, zbog čega je upotreba namjenskog praha za termičko raspršivanje obično bolja od upotrebe generičkog tipa. Isto razmišljanje vrijedi i za popravke: umjesto da se skupa osovina ili valjak odbaci zbog lokalnog trošenja, radionica može obnoviti površinu s karbidnim kompozitom i doraditi je prema izvornoj toleranciji. Popravljeni dio često nadmašuje izvornik, jer projektirana površina nikada nije bila dio početnog dizajna.
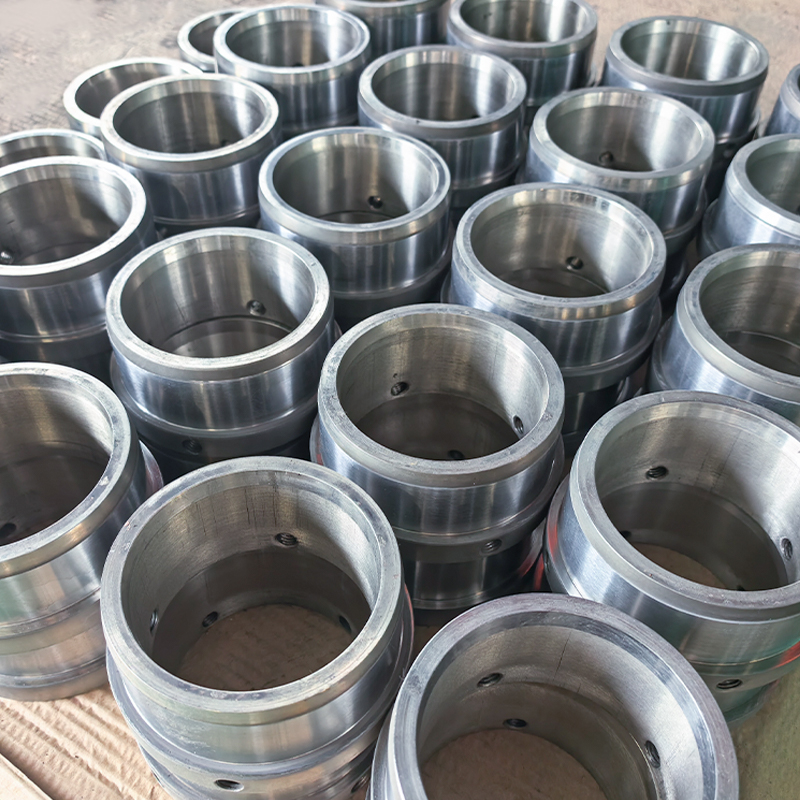
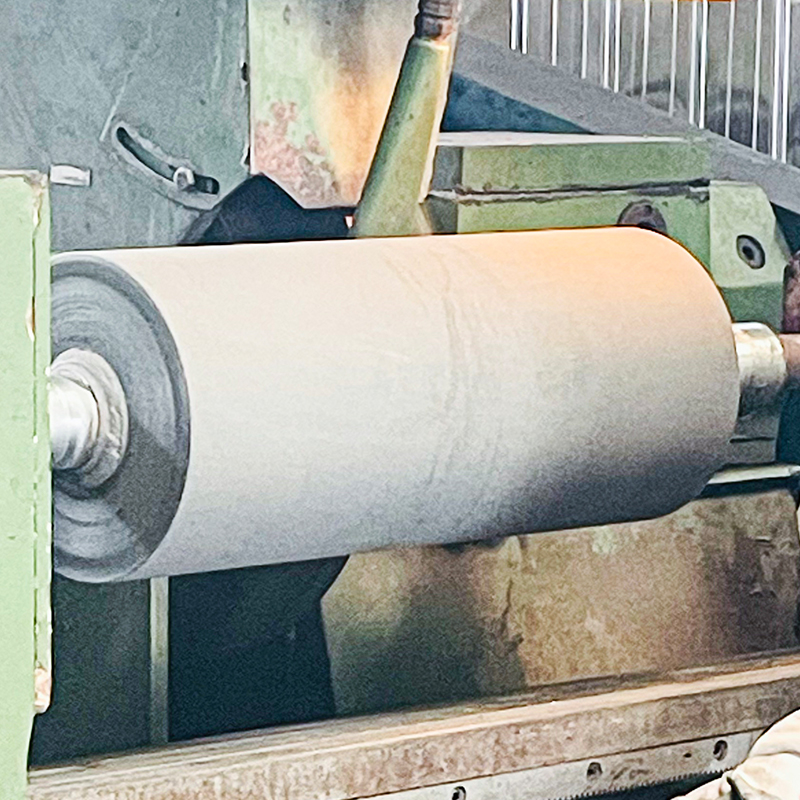 Prilagođene komponente presvučene volfram karbidom Ova ponuda nudi obložene valjke, čahure i osovine spremne za ugradnju s završetkom od volfram karbida ili keramike. Odgovara pogonima koji traže kvalificirane presvučene dijelove bez koraka premazivanja unutar tvrtke, pružajući otpornost na habanje za zahtjevne zadatke. Pogledajte proizvod →
Za OEM dijelove i zamjenske komponente, mnoge tvornice preferiraju potpunu obloženu komponentu umjesto koraka premazivanja unutar tvrtke. Valjci, klipovi i rukavci presvučeni volfram-karbidom zatim se isporučuju spremni za ugradnju, s premazom koji je već kvalificiran za navedenu dužnost.
Kako odabrati pravu ocjenu
Odabir počinje radnim stanjem, a ne katalogom praha. Prođite kroz ove točke redom i popis kandidata se brzo sužava.
- Odredite dominantni način trošenja. Abrazija, erozija, klizno trošenje i kavitacija pogoduju različitim veličinama karbida i sadržaju veziva.
- Postavite servisnu temperaturu. Iznad približno 500 °C kompoziti na bazi WC-a gube tvrdoću i premaz se može degradirati; prijeći na Cr3C2-NiCr.
- Provjerite kemijsko okruženje. Nikalna veziva otporna su na vodenu koroziju mnogo bolje nego kobalt u mnogim procesnim tekućinama; acidic service može zahtijevati zapečaćenu ili posebnu ocjenu.
- Odaberite raspodjelu veličine čestica. Kontrolira gustoću premaza, hrapavost površine i maksimalnu praktičnu debljinu premaza.
- Uskladite prah s postupkom. HVOF i nadzvučno raspršivanje zahtijevaju rez veličine koji se pouzdano uvlači; lasersko oblaganje treba drugačiji prozor; zavarivanje raspršivanjem oksiacetilena tolerira širi raspon.
Uobičajena pogreška je odabir isključivo na tvrdoći. Premaz s najvećim Vickersovim brojem može rano pokvariti ako vezivo korodira ili radna temperatura omekša matricu. Zbog toga iskusni kupci dostavljaju dobavljaču potpunu radnu sliku, uključujući temperaturu, medij, način trošenja i ciljanu završnu obradu površine, umjesto samo vrijednosti tvrdoće. Dobar izvor za usporedbu svojstava cijele obitelji materijala je naš karbidni kompozitni tip praha i vodič za odabir, koji detaljnije pokriva iste odluke.
Nakon što je ocjena ušla u uži izbor, provjera zatvara petlju. Brza metalografska provjera potvrđuje distribuciju karbida i poroznost, dok dijagram tvrdoće preko sloja premaza pokazuje odgovara li naslaga specifikaciji. Za kritične komponente, ispitivanje čvrstoće veze i procesna dokumentacija važni su koliko i sama kemija praha.
Zaključak je jednostavan. Karbidni kompozitni prah nije jedan materijal; to je sustav dizajna. Kemija karbida, metalurgija veziva, put proizvodnje i veličina čestica mijenjaju konačni rezultat. Ispravite ih i obložena komponenta postaje stavka planiranog održavanja umjesto hitnog kvara. Pogriješite ih i nikakva debljina premaza neće spasiti posao.
Svaka primjena kritična prema trošenju počinje jasnom definicijom načina kvara i opsega usluge. Nakon što su oni poznati, pravi karbidni kompozitni prah može se odrediti, primijeniti i provjeriti, a postrojenje dobiva ono što zapravo treba: površinu koja traje do planiranog perioda održavanja.